


Johdanto
Natural Gas Pressure Regulation and Metering Skid (PRMS) on integroitu, liuku{0}}asennettu järjestelmä, joka on suunniteltu vastaanottamaan turvallisesti korkeapaineista-maakaasua siirtoputkista, alentamaan sen vakaaseen käyttöpaineeseen ja mittaamaan tarkasti tilavuusvirtausnopeutta.
Tuotteen tekniset tiedot
|
Järjestelmä |
Tekniikka |
Vakio |
Tarkkuus |
|
Ultraäänimittaus |
4-reitti / 8-reitti ultraäänimittari |
AGA-raportti nro 9 |
±0,5 % tai parempi |
|
Turbiinin mittaus |
Kaasuturbiini mittari |
AGA-raportti nro 7 |
±0,7 % tyypillinen |
|
Flow-tietokone |
Dual redundantti virtaustietokone |
AGA 3 / AGA 8 |
Reaaliaikainen{0}}laskenta |
|
Kaasun laadun mittaus |
Kaasukromatografi verkossa |
ISO 6976 |
Jatkuva BTU-arvo |
|
Paineen ja lämpötilan kompensointi |
RTD-anturit + älykkäät lähettimet |
AGA 8 Z--kertoimen korjaus |
Jatkuva korjaus |
|
Kalibrointijärjestelmä |
Ulkoinen sertifioitu virtaussilmukan kalibrointi |
ISO/IEC 17025 |
Varmennettu poikkeamaraportti |
Tekniset tiedot
|
Toiminto |
Tekninen kokoonpano |
Vakio / KPI |
Suorituskyky / Limit |
|
Ylipainesuojaus |
Aktiiviset + valmiustilan näytön säätimet + sulkuventtiilit |
ASME B31.8 -turvallisuusmarginaali |
Eristysvaste < 2,0 s |
|
Katkaise -suorituskyky |
Ohjausventtiilit kuplatiiviillä-tiivisteillä |
ANSI/FCI 70-2 luokka VI |
Ei vuotoa sammutettaessa- |
|
Paineenvakauden valvonta |
Pilotti{0}}ohjattu säädinjärjestelmä |
Sisäisen ohjauksen toleranssi |
±1 % lukitus-yläpaine |
|
Kaasun puhtausvaatimus |
Monivaiheinen erotus + pilotin suojaussuunnittelu |
Järjestelmän yhteensopivuusvaatimus |
Puhdasta, kuivaa kaasua suositellaan vakaaseen toimintaan |
|
Kaasun suodatus |
Kaksinkertainen usean{0}}syklonin erotinjärjestelmä |
Hiukkasten erotusstandardi |
99,9 % poisto 3 mikroniin asti |
|
Melunhallinta |
Akustinen eristys + äänenvaimennin trimmijärjestelmä |
OSHA:n työmeluohje |
Vähemmän tai yhtä suuri kuin 85 dBA 1 metrin päässä |
Sovellukset ja teollisuuden käyttötapaukset
Kaasulla toimivat-voimalaitokset
Polttokaasun syöttöalustat jopa 400 MW:n kaasuturbiineille, mikä pienentää putkilinjan paineen 70 barista vakaaseen 25 baariin.
01
Kemikaali- ja lannoitelaitokset
Jatkuva syöttökaasun ilmastointi ammoniakin ja metanolin synteesisilmukoille tiukoilla ±0,1 baarin painetoleransseilla.
02
Raskaat teolliset polttimet
Terästehtaiden ja lasitehtaiden virtauksen skaalaus 500 Nm³/h - 12 000 Nm³/h, mikä estää polttimen liekkien syttymisen pitämällä paineen stabiilisuuden ±5 %:n sisällä.
03
LNG:n uudelleenkaasutusterminaalit
Korkean-paineen säätö ja mittaus jopa 100 baariin ympäristönlämpöiselle-maakaasulle ennen kaupallista verkkoon syöttämistä.
04
Biometaaniverkkoruiskutus
Matala-virtaus, keskipaine-kaasukromatografeihin integroidut liukulevyt reaaliaikaista-kaasun laadun analysointia, veromittausta ja verkkoon syöttämistä varten.
05
Tekninen räätälöinti
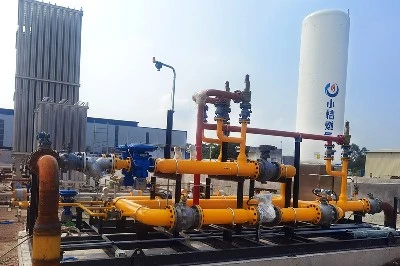
Suunnittelutiimimme toimittaa projekti{0}}valmiit 3D-rakennemallit 15 arkipäivän kuluessa, mikä mahdollistaa rinnakkaisperustuksen rakentamisen ja varmistaa etäisyyden-sidoksen ennen toimitusta.
Tehdas{0}}ohjelmoidut virtaustietokoneet kommunikoivat natiivisti Modbus TCP/IP:n, Profibusin tai Ethernet/IP:n kautta ennalta{1}}kartoitettujen tietorekisterien kanssa suoraa DCS-integrointia varten.
Luistin käyttää 100-prosenttista käyttö-/valmiustilakokoonpanoa, jossa on automaattinen, PLC{1}}laukaiseva vaihto, joka aktivoituu, jos linjassa oleva paine tai virtauksen vaihtelu ylittää esiasetetut parametrit.
Rakenteelliset kehykset ja suojakotelot on räätälöity{0}}suunniteltu kestämään ympäristön äärimmäisiä olosuhteita -40 asteesta +55 asteeseen.
Valmistus ja laadunvalvonta
Korkeapainekaasulinjojen puskuhitsauksille tehdään täydellinen radiografinen testi (RT) ASME B31.8 -standardin mukaisesti ennen rakennekokoonpanoa. ASME Section IX- ja AWS D1.1 -sertifioidut hitsaajat suorittavat pysyvän leimatunnistuksen täyden jäljitettävyyden takaamiseksi.
Kokoonpantujen putkistojen painetestataan hydrostaattisesti 1,5-kertaisella maksimipaineella vähintään 4 tunnin pitoajalla.
QC-tiimi vahvistaa metalliseoskomponentit ja venttiilit käyttämällä kädessä pidettäviä XRF-analysaattoreita Positive Material Identification (PMI) -tunnistusta varten, jotta se{0}}tarkistaa metallurgisen vaatimustenmukaisuuden Mill Test Reports (MTR:n) kanssa.
Estäksemme Corrosion Under Insulation (CUI) rannikkoympäristöissä käytämme SA 2.5 -lähes-valkometallipuhallusta, jota seuraa spesifikaatioiden mukainen kolmi-kerrosepoksijärjestelmä (yhteensä 320 mikronia DFT), mikä pidentää ensimmäiseen suureen huoltoon (TSFM) kuluvaa aikaa 10+ vuoteen.
Kokoamme ja toimitamme avaimet käteen -periaatteella toimivan laatukirjan-, joka sisältää MTR:t, NDT-lokit, jäljitettävät hitsauskartat, koodilaskelmat ja kalibrointiarkit-samanaikaisesti laitetoimituksen kanssa.
Tehdashyväksyntätestaus (FAT)
Teknikot suorittavat kylmäsilmukkatestauksen kaikissa I/O-pisteissä kenttäinstrumenttien, solenoidien ja keskusvirtaustietokonepaneelin välillä turvalogiikan ja korkean/matalan paineen laukaisujen vahvistamiseksi ennen kuin luisto lähtee lattialtamme.
-Hydrotestin jälkeinen pneumaattinen vuototestaus suoritetaan käyttämällä typpikaasua suurimmalla käyttöpaineella kuplan-tiiviyden varmistamiseksi ja paikallisten hajapäästöjä koskevien määräysten noudattamiseksi.
Laatutiimimme käyttää laser{0}}seurantaskannausta viimeistellyssä liukumassassa varmistaakseen ankkuri-pulttikoordinaattien tarkkuuden välttääkseen paikan päällä tapahtuvan kohdistuksen uudelleenkäsittelyn.
Sähköpiirit läpikäyvät kattavan jatkuvuuden, eristysvastuksen ja korkean{0}}potentiaalin (Hi-Pot) testauksen kaikissa virranjakelu- ja maadoitusverkoissa.
Vaatimustenmukaisuus ja sertifioinnit
Sertifioitu ASME U (Pressure Vessels)- ja PP (Pressure Piping) -leimojen haltija, mikä mahdollistaa käytön Pohjois-Amerikan öljy- ja kaasuhankkeissa sekä hyötypääomaprojekteissa ASME-koodin vaatimusten mukaisesti.
Suunnittelu- ja valmistusprosessit noudattavat painelaitedirektiiviä 2014/68/EU, ja ne tukevat CE-merkintää moduulin H kautta kaasun siirto- ja jakelusovelluksissa Euroopan unionin sisällä.
Fuusiohitsausprosesseja ohjataan ISO 3834-2 -sertifioidun hitsauksen laadunhallintajärjestelmän alaisuudessa, mikä varmistaa jäljitettävien hitsausmenettelyjen ja dokumentoidun prosessinhallinnan kaikissa painetta sisältävissä kokoonpanoissa.
Hätäpysäytys (ESD) -instrumentointisilmukat toteutetaan käyttämällä komponentteja, jotka on sertifioitu IEC 61508 SIL 2:n tai SIL 3:n mukaan riskiluokituksen ja projektin turvallisuuseheystason vaatimuksista riippuen.
Ulkopuolisille tarkastusvirastoille, kuten DNV:lle, Lloyd's Registerille, TÜV:lle ja Bureau Veritakselle, tarjotaan täysi pääsy määriteltyjen valmistuksen pitopisteiden aikana, ja sitä tukevat täydelliset valmistus- ja laatudokumentaatiopaketit.
FAQ
K: Mikä on tyypillinen toimitusaika tilausvahvistuksesta lähetykseen?
V: Normaali tuotannon läpimenoaika on 10–14 viikkoa kokoonpanosta ja testauslaajuudesta riippuen. Kiireellisissä projekteissa osittainen -esikokoonpano ja nopeutettu FAT-aikataulutus voivat lyhentää tämän noin 8–10 viikkoon.
K: Mikä takuuaika PRMS-järjestelmälle myönnetään?
V: Järjestelmällä on yleensä 18–24 kuukauden takuu käyttöönotosta tai 24 kuukautta toimituksesta sen mukaan, kumpi tulee ensin. Kriittiset komponentit, kuten säätimet ja virtaustietokoneet, noudattavat erillisiä OEM-takuuehtoja.
K: Miten järjestelmä on pakattu ja suojattu kansainvälisen toimituksen aikana?
V: Jokainen liukujalka on kiinnitetty vahvistettuun teräksiseen vientikehykseen ja suojattu -korroosionestokääreellä ja kosteussulkukalvolla. Herkät instrumentit on lisäksi asennettu isku-ja tyhjiö-suljetaan tarvittaessa.
K: Mitä maksuehtoja yleensä hyväksytään kansainvälisille tilauksille?
V: Vakioehdot ovat 30 % ennakkomaksu ja 70 % saldo ennen lähetystä FAT-hyväksynnän jälkeen. Pitkäaikaisille kumppaneille voidaan myös järjestää LC at sight tai virstanpylväs-pohjaisia maksurakenteita.
K: Kuinka kauan asennus ja käyttöönotto yleensä kestää paikan päällä?
V: Tyypillinen asennus kestää 5–10 päivää riippuen putkilinjan valmiudesta ja paikan olosuhteista. Täydellinen käyttöönotto, mukaan lukien silmukkatarkastukset ja kalibrointi, vaatii yleensä 3–5 lisäpäivää.
K: Millaista{0}}myynninjälkeistä tukea on saatavilla käyttöönoton jälkeen?
V: Tekninen etätuki on saatavilla 24 tunnin sisällä vianmääritykseen ja järjestelmän diagnostiikkaan. Paikan päällä-insinöörin lähettäminen järjestetään yleensä 3–7 työpäivän kuluessa tarvittaessa.
K: Kuinka usein järjestelmä vaatii kalibrointia tai tarkastusta?
V: Virtausmittausjärjestelmiä suositellaan yleensä kalibroitavaksi 12 kuukauden välein. Arvokkaissa-veromittaussovelluksissa jotkut operaattorit valitsevat 6–9 kuukauden vahvistusjaksot.
K: Onko varaosia saatavilla pitkäaikaiseen{0}}käyttöön?
V: Kriittisiä varaosia, kuten antureita, säätimiä ja venttiilisarjoja, huolletaan vähintään 10 vuoden toimitussitoumuksella. Hätätilanteen vaihtosarjat voidaan toimittaa 72 tunnin sisällä yleisiä kokoonpanoja varten.
K: Voidaanko järjestelmä integroida olemassa oleviin ohjaus- tai SCADA-järjestelmiin?
V: Kyllä, se tukee tavallisia teollisia viestintäprotokollia ja voidaan yhdistää suoraan useimpiin DCS/SCADA-alustoihin. Esisuunnitellut tietotunnisteet lyhentävät integrointiaikaa käyttöönoton aikana.
Suositut Tagit: maakaasun paineensäätö- ja mittausalustat, maakaasun paineensäätö- ja mittausalustat Kiinassa


